
7 Min. Lesezeit
Die Tiefziehverpackungsmaschine braucht plötzlich länger, bis die Folie sauber anliegt. Der Vakuum-Spanntisch der CNC-Fräse hält dünne Platten nicht mehr fest. Der Trockner erreicht den gewohnten Druck nicht. Hinter allen drei Fällen steht dieselbe Komponente: eine Vakuumpumpe, die nicht mehr leistet, was der Prozess verlangt – oder die nie wirklich zum Prozess gepasst hat.
Vakuumpumpen gibt es in vielen Bauarten. Jede hat einen Druckbereich, in dem sie gut arbeitet, und Medien, die sie gut oder schlecht verträgt. Wer eine Pumpe ersetzen oder neu auswählen muss, sollte diese Unterschiede kennen.
Dieser Ratgeber erklärt die wichtigsten Vakuumpumpen für die Industrie, ordnet sie nach Druckbereich und Anwendung und zeigt, welche Angaben Sie für Auswahl und Ersatz brauchen.
Vakuum verstehen: Druckbereiche und Saugvermögen
Vakuum bedeutet einen Druck unterhalb des Atmosphärendrucks, der auf Meereshöhe bei rund 1013 mbar liegt. In der Praxis wird Vakuum meist als Absolutdruck angegeben. Je kleiner die Zahl, desto besser das Vakuum. Die gängige Einteilung:
| Bereich | Absolutdruck | Typische Anwendungen |
|---|---|---|
| Grobvakuum | Atmosphäre bis 1 mbar | Verpacken, Halten und Spannen, Fördern, Entgasen |
| Feinvakuum | 1 bis 0,001 mbar | Vakuumtrocknung, Destillation, Gefriertrocknung |
| Hochvakuum | 0,001 bis 0,0000001 mbar | Beschichtung, Wärmebehandlung, Analytik |
| Ultrahochvakuum | darunter | Forschung, Halbleitertechnik |
Die meisten Industrieanwendungen liegen im Grob- und Feinvakuum. Neben dem erreichbaren Enddruck zählt das Saugvermögen, angegeben in m³/h. Es beschreibt, welches Gasvolumen die Pumpe pro Zeit fördert, und bestimmt, wie schnell ein Behälter evakuiert wird. Wichtig: Das Saugvermögen ist druckabhängig und nimmt in der Nähe des Enddrucks ab. Achten Sie deshalb auf die Saugvermögenskurve im Datenblatt, nicht nur auf den Nennwert.
Die wichtigsten Bauarten
Ölgeschmierte Drehschieberpumpe
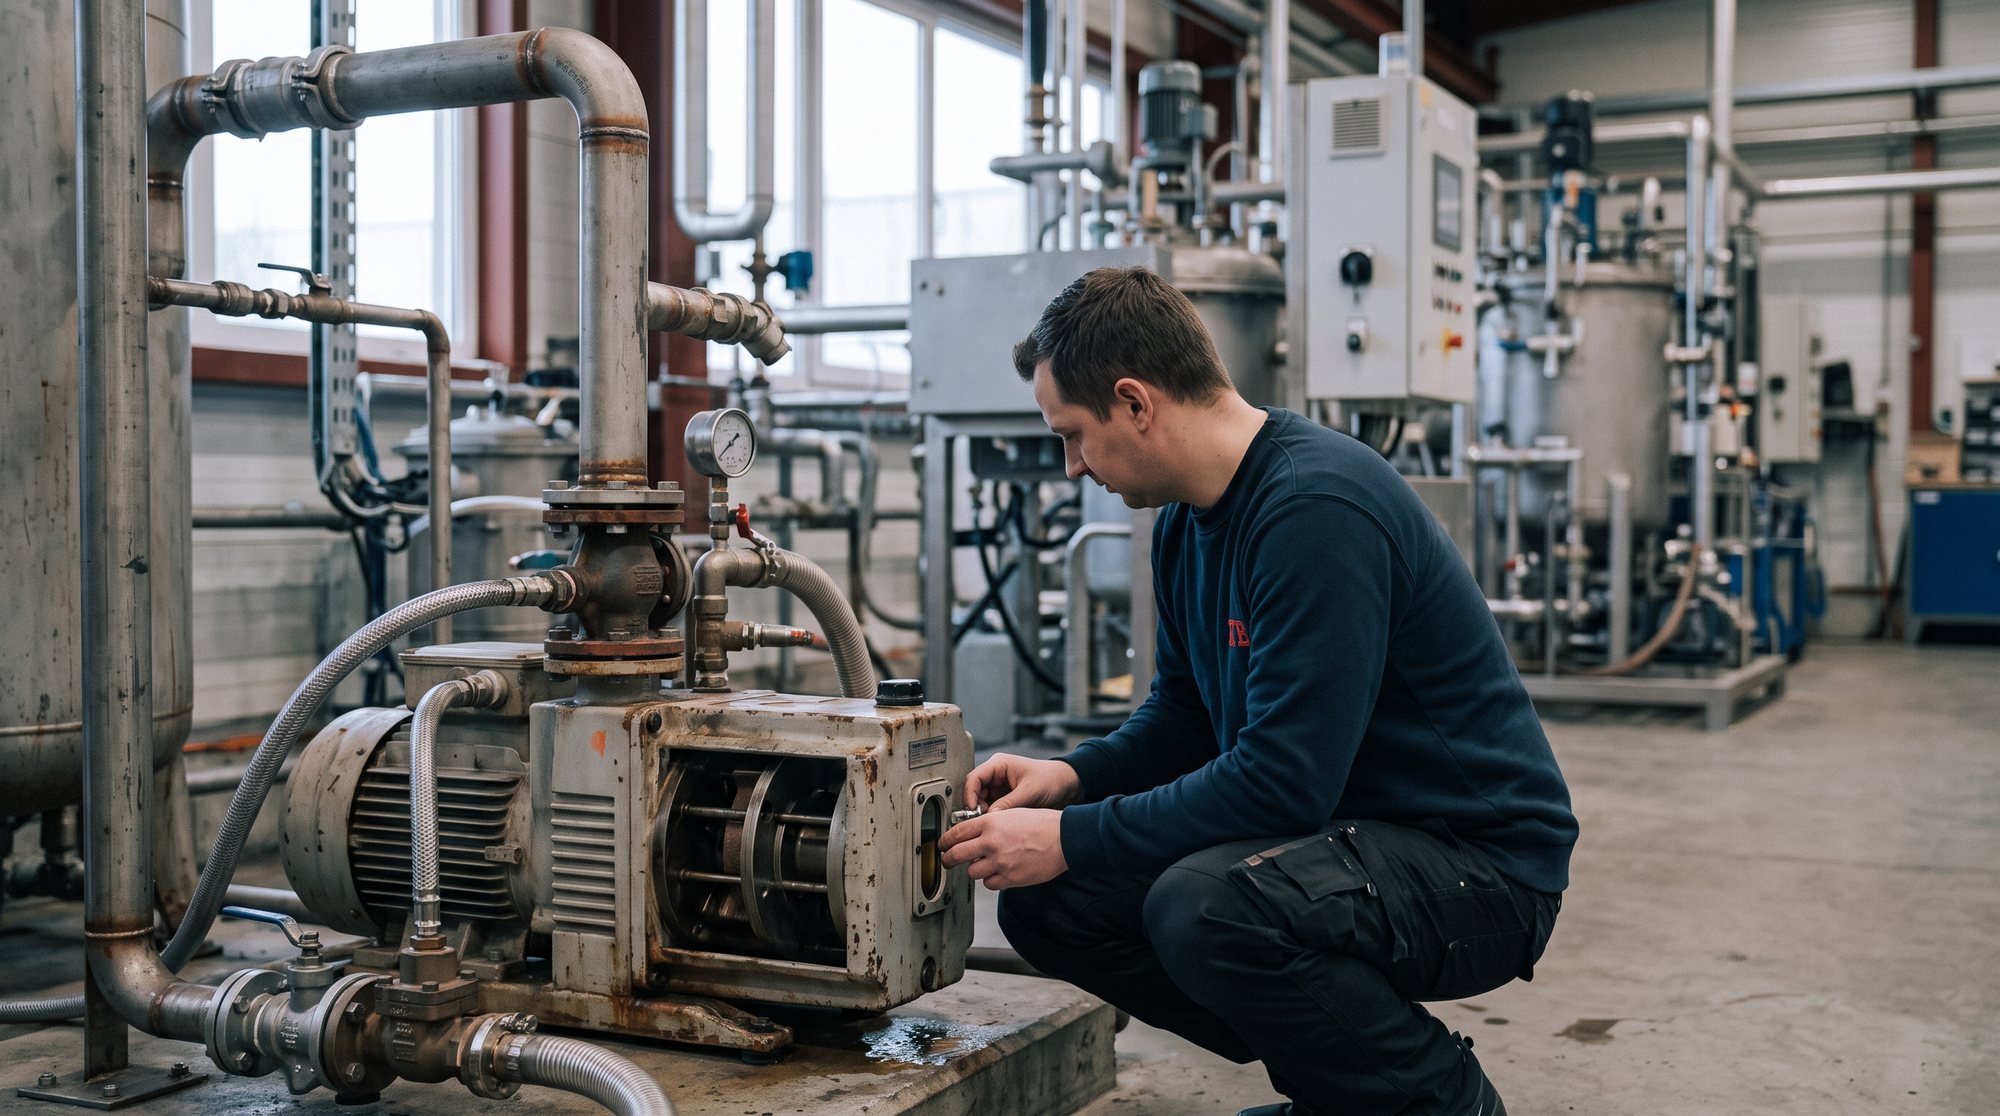
Die Drehschieberpumpe ist der Klassiker im Grob- und Feinvakuum. Ein exzentrisch gelagerter Rotor mit beweglichen Schiebern bildet Kammern, die das Gas ansaugen, verdichten und ausstoßen. Öl dichtet die Spalte ab, schmiert und führt Wärme ab. Einstufige Pumpen erreichen typischerweise Enddrücke im Bereich um 0,1 mbar, zweistufige reichen tiefer ins Feinvakuum.
Stärken: gutes Endvakuum, kompakte Bauform, breites Angebot. Schwächen: Öl kann durch Dämpfe und Partikel verunreinigt werden, der Ölwechsel gehört zur regelmäßigen Wartung, und am Auslass braucht es einen Ölnebelabscheider. Typische Einsätze: Verpackung, Spanntische, Kälte- und Klimatechnik, Laboranlagen.
Trockenlaufende Drehschieberpumpe
Die Schieber bestehen aus selbstschmierendem Werkstoff, meist auf Graphitbasis. Die Pumpe arbeitet ohne Öl im Schöpfraum und erreicht nur Grobvakuum. Sie eignet sich für saubere, trockene Luft, etwa in der Druckindustrie oder beim Handling. Die Schieber sind Verschleißteile.
Klauenvakuumpumpe
Zwei klauenförmige Rotoren drehen berührungslos gegeneinander. Ohne Reibung im Schöpfraum ist die Pumpe verschleißarm und ölfrei verdichtend. Sie arbeitet im Grobvakuum und wird für zentrale Vakuumversorgungen, in der Verpackungs- und Holzindustrie und in Fördersystemen genutzt.
Schraubenvakuumpumpe
Zwei gegenläufige Schraubenrotoren fördern das Gas berührungslos und trocken. Schraubenpumpen erreichen Feinvakuum, vertragen Dämpfe und in gewissem Umfang auch Kondensat. Sie sind deshalb in Chemie und Pharma, bei Trocknung, Destillation und Lösemittelrückgewinnung verbreitet. Bei aggressiven oder explosionsfähigen Medien gibt es Sonderausführungen.
Flüssigkeitsringpumpe
Ein Laufrad dreht exzentrisch in einem Gehäuse, das teilweise mit Betriebsflüssigkeit, meist Wasser, gefüllt ist. Der rotierende Flüssigkeitsring bildet die Förderkammern. Die Pumpe ist robust und verträgt Dämpfe, Flüssigkeitsmitriss und verschmutzte Gase. Ihr Enddruck ist durch den Dampfdruck der Betriebsflüssigkeit begrenzt und steigt mit deren Temperatur. Einsatz: Chemie, Papierindustrie, Lebensmittel, Entgasung.
Membranpumpe
Eine oszillierende Membran fördert das Gas völlig ölfrei. Membranpumpen sind klein, haben ein begrenztes Saugvermögen und arbeiten im Grobvakuum. Sie finden sich in Labor, Analytik und als Vorpumpe für kleine Systeme.
Wälzkolbenpumpe und Turbomolekularpumpe
Beide arbeiten nicht allein, sondern zusammen mit einer Vorpumpe. Die Wälzkolbenpumpe sitzt als Booster vor einer Drehschieber-, Schrauben- oder Flüssigkeitsringpumpe und erhöht das Saugvermögen im Feinvakuum erheblich. Die Turbomolekularpumpe erzeugt Hochvakuum und braucht ebenfalls eine Vorpumpe.
Seitenkanalverdichter
Er erzeugt nur ein geringes Vakuum, fördert dafür große Volumenströme. Typisch sind pneumatische Fördersysteme, Absaugungen und Saugheber mit großen Leckagen.
Welche Bauart passt zu welchem Prozess?
| Prozess | Häufig eingesetzte Bauarten | Worauf es ankommt |
|---|---|---|
| Vakuumverpackung | Drehschieber, Klaue | schnelles Evakuieren, Feuchtigkeit aus dem Produkt |
| Spanntische, Handling | Drehschieber trocken oder ölgeschmiert, Klaue, Seitenkanal | Volumenstrom bei Leckage über Werkstück und Dichtungen |
| Trocknung, Destillation | Schraube, Flüssigkeitsring, Drehschieber mit Gasballast | Dämpfe, Kondensat, Lösemittel |
| Entgasung von Kunststoffschmelzen | Flüssigkeitsring, Schraube, Drehschieber mit Abscheider | Ablagerungen, Monomere, Partikel |
| Zentrale Vakuumversorgung | Klaue, Schraube, Drehschieber | Regelung nach Bedarf, Redundanz |
| Beschichtung, Wärmebehandlung | Vorpumpe plus Wälzkolben- oder Turbomolekularpumpe | Hochvakuum, Pumpstand |
Die Auswahlkriterien im Überblick
- Arbeitsdruck: Welcher Absolutdruck wird im Prozess wirklich gebraucht? Eine Pumpe, die nur knapp den Enddruck erreicht, arbeitet in einem ungünstigen Bereich der Kennlinie.
- Saugvermögen: Welches Volumen muss in welcher Zeit evakuiert werden, und wie groß sind die Leckagen im System?
- Medium: Trockene Luft, Wasserdampf, Lösemittel, aggressive Gase, Partikel oder Stäube? Davon hängt ab, ob ölgeschmiert, trocken oder flüssigkeitsgedichtet die bessere Wahl ist.
- Ölfreiheit: In Lebensmittel-, Pharma- oder Reinraumanwendungen kann ein ölfreier Prozess Pflicht sein.
- Explosionsschutz: Werden explosionsfähige Gemische gefördert oder steht die Pumpe in einem Ex-Bereich, muss sie für die entsprechende Zone geeignet sein. Rechtsgrundlage für Geräte ist in der EU die Richtlinie 2014/34/EU.
- Betriebsweise: Dauerbetrieb, häufige Start-Stopp-Zyklen oder Betrieb nahe Atmosphäre beeinflussen Verschleiß und Erwärmung.
- Wartung und Umgebung: Ölwechsel, Schieberwechsel, Betriebsflüssigkeit, Abwärme im Raum und Geräuschpegel.
Typische Störungen und ihre Ursachen
- Enddruck wird nicht erreicht: Undichtheiten in Leitungen und Dichtungen, verschmutztes oder emulgiertes Öl, zugesetzter Ansaugfilter, verschlissene Schieber.
- Öl im Abgas oder Ölverlust: gesättigter Ölnebelabscheider, zu hoher Ansaugdruck über lange Zeit, falsches Öl.
- Milchiges Öl: Wasserdampf kondensiert in der Pumpe. Abhilfe kann der Betrieb mit Gasballast oder eine vorgeschaltete Kondensatfalle schaffen.
- Überhitzung: schlechte Belüftung, zu hohe Umgebungstemperatur, Dauerbetrieb bei hohem Ansaugdruck.
- Ungewöhnliche Geräusche: Lagerschaden, Kupplungsverschleiß, gebrochene Schieber.
Bevor Sie die Pumpe verdächtigen, prüfen Sie das System. Ein Vakuummeter direkt am Saugstutzen zeigt, ob die Pumpe allein ihren Enddruck erreicht. Ist das der Fall, liegt das Problem meist in Leitungen, Ventilen oder Dichtungen der Anlage.
Betrieb und Wartung: so hält die Pumpe länger
Viele Ausfälle von Vakuumpumpen lassen sich mit wenigen Maßnahmen vermeiden. Welche davon wichtig sind, hängt von der Bauart ab:
- Öl regelmäßig prüfen: Bei ölgeschmierten Pumpen zeigen Füllstand und Farbe im Schauglas viel. Dunkles, trübes oder milchiges Öl ist ein Signal für einen Ölwechsel und für Dämpfe oder Partikel im Prozess. Verwenden Sie das vom Hersteller freigegebene Vakuumpumpenöl.
- Gasballast richtig nutzen: Das Gasballastventil lässt eine kleine Menge Luft in die Verdichtungsphase. So kondensiert Wasserdampf nicht im Öl, sondern wird mit ausgestoßen. Der erreichbare Enddruck ist dabei etwas schlechter. Bei feuchten Prozessen ist das meist der bessere Kompromiss.
- Warmlaufen lassen: Eine kalte Pumpe nimmt Dämpfe leichter ins Öl auf. Lassen Sie sie vor dem Prozess mit geschlossenem Saugventil einige Minuten laufen, wenn der Hersteller das empfiehlt.
- Filter und Abscheider im Blick behalten: Ein zugesetzter Ansaugfilter senkt das Saugvermögen, ein gesättigter Ölnebelabscheider erhöht den Gegendruck und den Ölverlust.
- Verschleißteile vorhalten: Schieber, Dichtungssätze, Filterelemente und Kupplungsteile sind bei kritischen Pumpen gute Kandidaten für das eigene Ersatzteillager.
Bei trockenlaufenden Schrauben- und Klauenpumpen entfällt der Ölwechsel im Schöpfraum, Getriebeöl und Lager brauchen aber weiterhin Aufmerksamkeit. Flüssigkeitsringpumpen sind auf eine ausreichend kühle und saubere Betriebsflüssigkeit angewiesen.
Was Sie für Ersatz oder Neuauswahl angeben sollten
- Hersteller, Typ und Seriennummer vom Typenschild
- Bauart und, falls bekannt, Enddruck und Saugvermögen
- Spannung und Frequenz: Das Saugvermögen ist bei 60 Hz höher als bei 50 Hz, weil die Pumpe schneller dreht
- Anschlussgröße und Anschlussart an Saug- und Druckseite
- Medium und Prozess, insbesondere Dämpfe, Lösemittel und Partikel
- Verwendetes Öl oder Betriebsflüssigkeit
- Anforderungen an Explosionsschutz oder Ölfreiheit
- Fotos von Typenschild, Anschlüssen und Einbausituation
Wenn die Vakuumpumpe oder ihre Verschleißteile fehlen
Schieber, Dichtungssätze, Filter und Ölnebelabscheider sind typische Ersatzteile, die im Stillstand fehlen. Bei älteren Pumpen ist manchmal das ganze Modell nicht mehr erhältlich. KTB Europe ist ein Familienunternehmen aus Hamburg und beschafft seit 1976 Industrie-Ersatzteile aller Marken weltweit. Senden Sie uns die Teilenummer, ein Foto des Typenschilds oder eine Beschreibung. Ist ein Typ abgekündigt, suchen wir nach passenden Alternativen.
Mehr dazu auf den Seiten zur MRO-Beschaffung und zum Ersatzteilmanagement. Ihre Anfrage stellen Sie über die Kontaktseite. Weiterlesen: Industriepumpen von der Spezifikation bis zur Lieferung und unsere Checkliste zum Manometer-Kauf, die auch Vakuummeter behandelt.
Fazit
Die richtige Vakuumpumpe ergibt sich aus Arbeitsdruck, Saugvermögen und Medium. Für Verpackung und Spanntische sind Drehschieber- und Klauenpumpen die übliche Wahl, für Dämpfe und Lösemittel Schrauben- und Flüssigkeitsringpumpen, für Hochvakuum ein Pumpstand mit Vorpumpe. Wer beim Ersatz die Daten vom Typenschild, das Medium und die Netzfrequenz angibt, findet schneller eine Pumpe, die zum Prozess passt.
Häufige Fragen
Welche Vakuumpumpe ist die richtige für mein Verfahren?
Entscheidend sind der benötigte Arbeitsdruck, das Saugvermögen und das geförderte Medium. Für Verpackung und Spanntische werden oft Drehschieber- oder Klauenpumpen eingesetzt, für Dämpfe und Lösemittel Schrauben- oder Flüssigkeitsringpumpen. Für Hochvakuum braucht es einen Pumpstand mit Vorpumpe.
Wie funktioniert eine Drehschieberpumpe?
Ein exzentrisch gelagerter Rotor mit beweglichen Schiebern bildet im Gehäuse Kammern, die Gas ansaugen, verdichten und ausstoßen. Bei ölgeschmierten Pumpen dichtet Öl die Spalte ab und führt Wärme ab. Einstufige Ausführungen erreichen Grobvakuum bis in den Bereich um 0,1 mbar, zweistufige reichen tiefer ins Feinvakuum.
Warum erreicht meine Vakuumpumpe den Enddruck nicht mehr?
Häufige Ursachen sind Undichtheiten in der Anlage, verschmutztes oder durch Wasserdampf emulgiertes Öl, ein zugesetzter Ansaugfilter oder verschlissene Schieber. Prüfen Sie mit einem Vakuummeter direkt am Saugstutzen, ob die Pumpe allein ihren Enddruck erreicht. Ist das der Fall, liegt das Problem meist in der Anlage.
Was bedeutet Saugvermögen bei Vakuumpumpen?
Das Saugvermögen gibt an, welches Gasvolumen eine Pumpe pro Zeiteinheit fördert, meist in Kubikmetern pro Stunde. Es bestimmt, wie schnell ein Behälter evakuiert wird. Da es mit sinkendem Druck abnimmt, sollte man die Saugvermögenskurve im Datenblatt betrachten.
Wann braucht man eine ölfreie Vakuumpumpe?
Ölfreie Pumpen sind sinnvoll, wenn Öl den Prozess oder das Produkt verunreinigen könnte, etwa in Lebensmittel-, Pharma- oder Reinraumanwendungen. Auch wenn Dämpfe das Öl schnell verschmutzen würden, sind trockene Schrauben- oder Klauenpumpen oft die bessere Wahl.
Über den Autor
Mica Duarte
Senior Procurement Specialist bei KTB Europe mit über 15 Jahren Erfahrung in globalem MRO-Sourcing und Supply-Chain-Management.
LinkedIn