
7 min de lecture
La thermoformeuse met soudain plus de temps à plaquer correctement le film. La table à dépression de la fraiseuse CNC ne maintient plus les plaques minces. Le sécheur n’atteint plus la pression habituelle. Derrière ces trois cas se cache le même composant : une pompe à vide qui ne fournit plus ce que le procédé exige – ou qui n’a jamais vraiment été adaptée au procédé.
Il existe de nombreux types de pompes à vide. Chacun a une plage de pression dans laquelle il fonctionne bien, et des fluides qu’il supporte bien ou mal. Qui doit remplacer une pompe ou en choisir une nouvelle doit connaître ces différences.
Ce guide présente les principales pompes à vide industrielles, les classe par plage de pression et par application, et montre les informations nécessaires pour le choix et le remplacement.
Comprendre le vide : plages de pression et débit de pompage
Le vide désigne une pression inférieure à la pression atmosphérique, qui est d’environ 1013 mbar au niveau de la mer. En pratique, le vide est généralement exprimé en pression absolue. Plus le chiffre est petit, meilleur est le vide. La classification courante :
| Plage | Pression absolue | Applications typiques |
|---|---|---|
| Vide primaire | de la pression atmosphérique à 1 mbar | emballage, maintien et serrage, convoyage, dégazage |
| Vide moyen | de 1 à 0,001 mbar | séchage sous vide, distillation, lyophilisation |
| Vide poussé | de 0,001 à 0,0000001 mbar | revêtement, traitement thermique, analyse |
| Ultravide | en dessous | recherche, industrie des semi-conducteurs |
La plupart des applications industrielles se situent dans le vide primaire et le vide moyen. Outre la pression limite atteignable, c’est le débit de pompagequi compte, exprimé en m³/h. Il décrit le volume de gaz que la pompe aspire par unité de temps et détermine la rapidité avec laquelle un récipient est mis sous vide. Important : le débit de pompage dépend de la pression et diminue à l’approche de la pression limite. Regardez donc la courbe de débit dans la fiche technique, et pas seulement la valeur nominale.
Les principaux types
Pompe à palettes lubrifiée
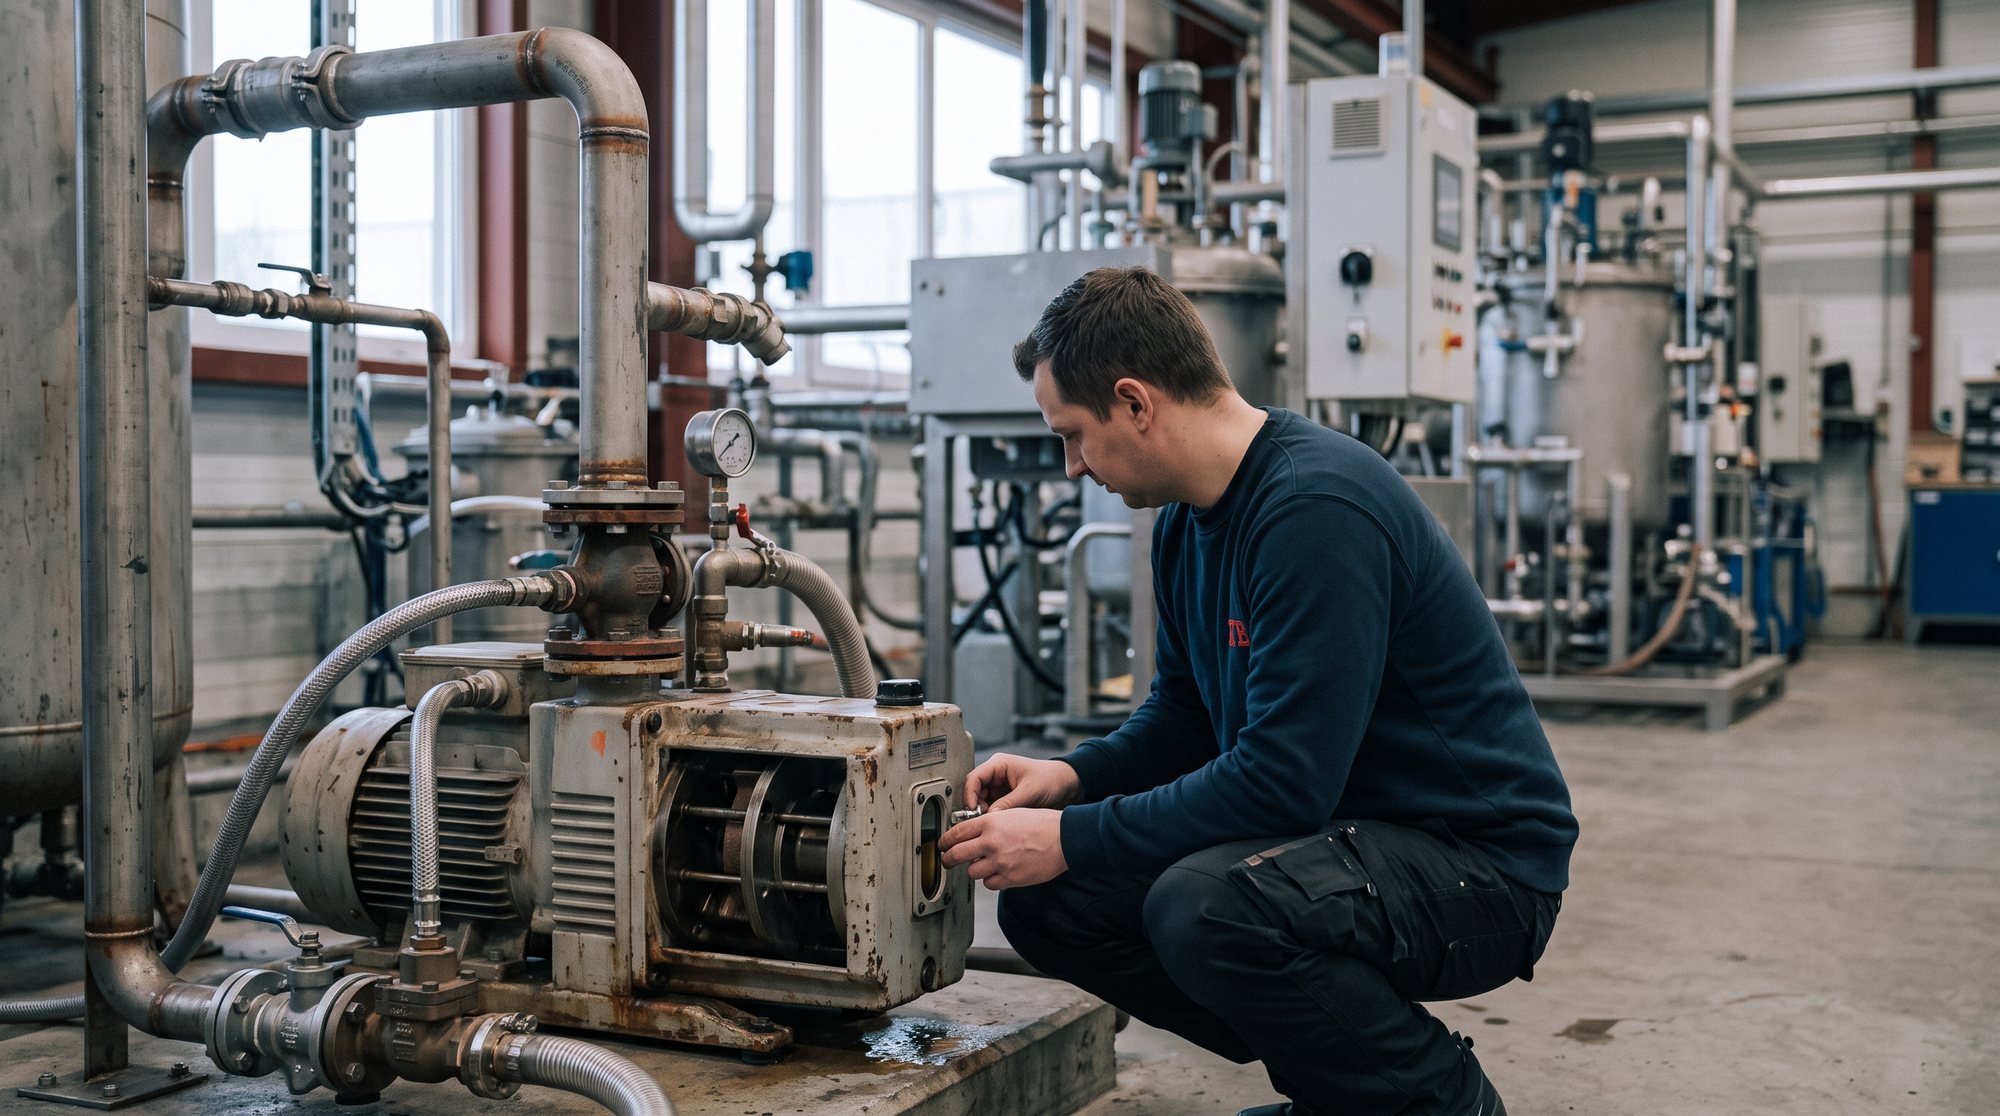
La pompe à palettes est le grand classique du vide primaire et du vide moyen. Un rotor monté de façon excentrée, muni de palettes mobiles, forme des chambres qui aspirent le gaz, le compriment et le refoulent. L’huile assure l’étanchéité des jeux, lubrifie et évacue la chaleur. Les pompes mono-étagées atteignent typiquement des pressions limites de l’ordre de 0,1 mbar, les pompes bi-étagées descendent plus profondément dans le vide moyen.
Points forts : bon vide limite, format compact, large offre. Points faibles : l’huile peut être contaminée par des vapeurs et des particules, la vidange fait partie de la maintenance régulière, et un filtre de brouillard d’huile est nécessaire au refoulement. Utilisations typiques : emballage, tables à dépression, froid et climatisation, installations de laboratoire.
Pompe à palettes sèche
Les palettes sont en matériau autolubrifiant, généralement à base de graphite. La pompe fonctionne sans huile dans la chambre de compression et n’atteint que le vide primaire. Elle convient à l’air propre et sec, par exemple dans l’imprimerie ou la manutention. Les palettes sont des pièces d’usure.
Pompe à vide à becs
Deux rotors en forme de becs tournent l’un contre l’autre sans contact. Sans frottement dans la chambre de compression, la pompe s’use peu et comprime sans huile. Elle fonctionne dans le vide primaire et s’utilise pour les centrales de vide, dans l’industrie de l’emballage et du bois et dans les systèmes de convoyage.
Pompe à vide à vis
Deux rotors à vis tournant en sens inverse véhiculent le gaz sans contact et à sec. Les pompes à vis atteignent le vide moyen, supportent les vapeurs et, dans une certaine mesure, les condensats. Elles sont donc répandues dans la chimie et la pharmacie, pour le séchage, la distillation et la récupération de solvants. Pour les fluides agressifs ou explosifs, il existe des exécutions spéciales.
Pompe à anneau liquide
Une roue tourne de façon excentrée dans un corps partiellement rempli de liquide de service, généralement de l’eau. L’anneau liquide en rotation forme les chambres de transfert. La pompe est robuste et supporte les vapeurs, les entraînements de liquide et les gaz pollués. Sa pression limite est bornée par la pression de vapeur du liquide de service et augmente avec la température de celui-ci. Utilisation : chimie, industrie papetière, agroalimentaire, dégazage.
Pompe à membrane
Une membrane oscillante véhicule le gaz sans aucune huile. Les pompes à membrane sont petites, ont un débit de pompage limité et fonctionnent dans le vide primaire. On les trouve au laboratoire, en analyse et comme pompes primaires pour de petits systèmes.
Pompe Roots et pompe turbomoléculaire
Ces deux pompes ne fonctionnent pas seules, mais avec une pompe primaire. La pompe Roots est placée comme surpresseur en amont d’une pompe à palettes, à vis ou à anneau liquide et augmente considérablement le débit de pompage dans le vide moyen. La pompe turbomoléculaire produit le vide poussé et nécessite elle aussi une pompe primaire.
Surpresseur à canal latéral
Il ne produit qu’un faible vide, mais véhicule en contrepartie de grands débits volumiques. Ses usages typiques sont les systèmes de convoyage pneumatique, les aspirations et les palonniers à ventouses avec de fortes fuites.
Quel type pour quel procédé ?
| Procédé | Types fréquemment utilisés | Ce qui compte |
|---|---|---|
| Emballage sous vide | palettes, becs | mise sous vide rapide, humidité provenant du produit |
| Tables à dépression, manutention | palettes sèches ou lubrifiées, becs, canal latéral | débit volumique en cas de fuite par la pièce et les joints |
| Séchage, distillation | vis, anneau liquide, palettes avec lest d’air | vapeurs, condensats, solvants |
| Dégazage de matières plastiques fondues | anneau liquide, vis, palettes avec séparateur | dépôts, monomères, particules |
| Centrale de vide | becs, vis, palettes | régulation selon le besoin, redondance |
| Revêtement, traitement thermique | pompe primaire plus pompe Roots ou turbomoléculaire | vide poussé, groupe de pompage |
Les critères de choix en bref
- Pression de travail : quelle pression absolue le procédé exige-t-il réellement ? Une pompe qui n’atteint que de justesse la pression limite travaille dans une zone défavorable de sa courbe.
- Débit de pompage : quel volume doit être mis sous vide en combien de temps, et quelle est l’importance des fuites du système ?
- Fluide : air sec, vapeur d’eau, solvants, gaz agressifs, particules ou poussières ? C’est ce qui détermine si une pompe lubrifiée, sèche ou à anneau liquide est le meilleur choix.
- Absence d’huile : dans les applications agroalimentaires, pharmaceutiques ou en salle blanche, un procédé sans huile peut être obligatoire.
- Protection contre les explosions : si des mélanges explosifs sont véhiculés ou si la pompe se trouve dans une zone Ex, elle doit être adaptée à la zone concernée. Dans l’UE, la base juridique pour les appareils est la directive 2014/34/UE.
- Mode de fonctionnement : le service continu, les cycles marche-arrêt fréquents ou le fonctionnement proche de la pression atmosphérique influencent l’usure et l’échauffement.
- Maintenance et environnement : vidange, changement des palettes, liquide de service, chaleur dégagée dans le local et niveau sonore.
Défauts typiques et leurs causes
- La pression limite n’est pas atteinte : fuites dans les conduites et les joints, huile contaminée ou émulsionnée, filtre d’aspiration colmaté, palettes usées.
- Huile au refoulement ou perte d’huile : filtre de brouillard d’huile saturé, pression d’aspiration trop élevée pendant longtemps, mauvaise huile.
- Huile laiteuse : de la vapeur d’eau se condense dans la pompe. Le fonctionnement avec lest d’air ou un piège à condensats en amont peut y remédier.
- Surchauffe : mauvaise ventilation, température ambiante trop élevée, service continu à pression d’aspiration élevée.
- Bruits inhabituels : roulement défectueux, usure de l’accouplement, palettes cassées.
Avant de soupçonner la pompe, contrôlez le système. Un vacuomètre placé directement sur l’orifice d’aspiration montre si la pompe seule atteint sa pression limite. Si c’est le cas, le problème se situe généralement dans les conduites, les vannes ou les joints de l’installation.
Exploitation et maintenance : faire durer la pompe plus longtemps
De nombreuses pannes de pompes à vide peuvent être évitées par quelques mesures. Celles qui comptent dépendent du type :
- Contrôler régulièrement l’huile : sur les pompes lubrifiées, le niveau et la couleur dans le voyant en disent long. Une huile foncée, trouble ou laiteuse signale qu’une vidange s’impose et que le procédé contient des vapeurs ou des particules. Utilisez l’huile pour pompe à vide homologuée par le fabricant.
- Bien utiliser le lest d’air : la vanne de lest d’air laisse entrer une petite quantité d’air dans la phase de compression. La vapeur d’eau ne se condense ainsi pas dans l’huile, mais est refoulée avec le gaz. La pression limite atteignable est alors un peu moins bonne. Pour les procédés humides, c’est généralement le meilleur compromis.
- Laisser chauffer : une pompe froide absorbe plus facilement les vapeurs dans l’huile. Faites-la tourner quelques minutes avant le procédé, vanne d’aspiration fermée, si le fabricant le recommande.
- Surveiller les filtres et séparateurs : un filtre d’aspiration colmaté réduit le débit de pompage, un filtre de brouillard d’huile saturé augmente la contre-pression et la perte d’huile.
- Garder des pièces d’usure en stock : palettes, kits de joints, éléments filtrants et pièces d’accouplement sont, pour les pompes critiques, de bons candidats pour votre propre stock de pièces de rechange.
Sur les pompes à vis et à becs fonctionnant à sec, la vidange de la chambre de compression disparaît, mais l’huile de transmission et les roulements demandent toujours de l’attention. Les pompes à anneau liquide ont besoin d’un liquide de service suffisamment froid et propre.
Ce qu’il faut indiquer pour un remplacement ou un nouveau choix
- fabricant, type et numéro de série figurant sur la plaque signalétique
- type et, s’ils sont connus, pression limite et débit de pompage
- tension et fréquence : le débit de pompage est plus élevé à 60 Hz qu’à 50 Hz, car la pompe tourne plus vite
- taille et type de raccordement côté aspiration et côté refoulement
- fluide et procédé, en particulier vapeurs, solvants et particules
- huile ou liquide de service utilisé
- exigences en matière de protection contre les explosions ou d’absence d’huile
- photos de la plaque signalétique, des raccords et du montage
Quand la pompe à vide ou ses pièces d’usure manquent
Palettes, kits de joints, filtres et filtres de brouillard d’huile sont des pièces de rechange typiques qui manquent lors d’un arrêt. Pour les pompes anciennes, c’est parfois le modèle entier qui n’est plus disponible. KTB Europe est une entreprise familiale basée à Hambourg qui approvisionne depuis 1976 des pièces de rechange industrielles de toutes marques dans le monde entier. Envoyez-nous la référence, une photo de la plaque signalétique ou une description. Si un type est en fin de vie, nous recherchons des alternatives adaptées.
Plus d’informations sur les pages consacrées aux achats MRO et à la gestion des pièces de rechange. Vous pouvez envoyer votre demande via la page de contact. Pour aller plus loin : les pompes industrielles, de la spécification à la livraison et notre check-list pour acheter un manomètre, qui traite aussi des vacuomètres.
Conclusion
La bonne pompe à vide découle de la pression de travail, du débit de pompage et du fluide. Pour l’emballage et les tables à dépression, les pompes à palettes et à becs sont le choix habituel ; pour les vapeurs et les solvants, les pompes à vis et à anneau liquide ; pour le vide poussé, un groupe de pompage avec pompe primaire. En indiquant lors du remplacement les données de la plaque signalétique, le fluide et la fréquence du réseau, on trouve plus vite une pompe adaptée au procédé.
Questions fréquentes
Quelle pompe à vide convient à mon procédé ?
Les facteurs décisifs sont la pression de travail requise, le débit de pompage et le fluide véhiculé. Pour l’emballage et les tables à dépression, on utilise souvent des pompes à palettes ou à becs ; pour les vapeurs et les solvants, des pompes à vis ou à anneau liquide. Pour le vide poussé, il faut un groupe de pompage avec pompe primaire.
Comment fonctionne une pompe à palettes ?
Un rotor monté de façon excentrée, muni de palettes mobiles, forme dans le corps des chambres qui aspirent, compriment et refoulent le gaz. Sur les pompes lubrifiées, l’huile assure l’étanchéité des jeux et évacue la chaleur. Les versions mono-étagées atteignent le vide primaire jusqu’à environ 0,1 mbar, les versions bi-étagées descendent plus profondément dans le vide moyen.
Pourquoi ma pompe à vide n’atteint-elle plus sa pression limite ?
Les causes fréquentes sont des fuites dans l’installation, une huile contaminée ou émulsionnée par la vapeur d’eau, un filtre d’aspiration colmaté ou des palettes usées. Vérifiez avec un vacuomètre placé directement sur l’orifice d’aspiration si la pompe seule atteint sa pression limite. Si c’est le cas, le problème vient généralement de l’installation.
Que signifie le débit de pompage d’une pompe à vide ?
Le débit de pompage indique le volume de gaz qu’une pompe véhicule par unité de temps, généralement en mètres cubes par heure. Il détermine la rapidité avec laquelle un récipient est mis sous vide. Comme il diminue quand la pression baisse, il faut regarder la courbe de débit dans la fiche technique.
Quand faut-il une pompe à vide sans huile ?
Les pompes sans huile sont pertinentes lorsque l’huile pourrait contaminer le procédé ou le produit, par exemple dans les applications agroalimentaires, pharmaceutiques ou en salle blanche. De même, lorsque des vapeurs souilleraient rapidement l’huile, les pompes sèches à vis ou à becs sont souvent le meilleur choix.
À propos de l’auteur
Mica Duarte
Senior Procurement Specialist chez KTB Europe, fort de plus de 15 ans d’expérience dans l’approvisionnement MRO mondial et la gestion de la chaîne logistique.
LinkedIn